


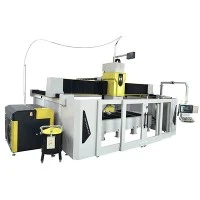


CNC машина за рязане на гранит
Linhai Zhongli Machinery Manufacturing Co., Ltd. е един от най-надеждните производители и доставчици на cnc машини за рязане на гранит в Китай. Добре дошли, за да закупите TUV-сертифицирана машина за рязане на гранит с ЦПУ тук на склад и да получите оферта от нашата фабрика. Предлагат се качествени продукти и разумна цена.

Параметри на продуктите
|
Модел |
ZLBS-600CNC/5A |
ZLBS-600CNC/5A (специален дизайн) |
единица |
|
Размер на работната маса |
L3500*W2000 |
L3500*W2000 |
мм |
|
Максимална обработка |
L3500*W2000*H500 |
L3500*W2000*H800 |
мм |
|
Диаметър на острието |
₵350-600 |
₵350-600 |
мм |
|
Контролен център |
Индустриален компютър с CNC система (марка Weihong) |
Индустриален компютър с CNC система (марка Weihong) |
|
|
Задвижващ мотор |
Серво мотор |
Серво мотор |
|
|
Основна мощност на двигателя |
22 (мотор с постоянен магнит с честота) |
22 (мотор с постоянен магнит с честота) |
kw |
|
Обща мощност |
30 |
33 |
kw |
|
Завъртане на главата |
0 градуса -360 градуса |
0 градуса -360 градуса |
|
|
Наклон на главата |
0 градуса -90 градуса |
0 градуса -90 градуса |
|
|
обръщане на работната маса |
85 градуса |
не |
|
|
Консумация на вода |
2 |
2 |
m³/h |
|
Общо тегло |
6 |
6 |
t |
|
Размери |
Д5750*Ш3260*В4100 мм |
Д5750*Ш3260*В4100 мм |
мм |
|
Доставени размери |
Д5750хШ2200хВ2500 мм |
Д5750хШ2200хВ2500 мм |
|
|
Доставен метод |
Основната част се доставя цяла в контейнер с висок-куб |
Основната част се доставя цяла в контейнер с висок-куб |
|
Цитат
CNC машина за рязане на гранит за продажба Цена (USD):
|
Опция: (Система)
1. Само-разработена CNC система със софтуер "Cut Cam" за 2D/2.5D производство
2. ESA System от Италия за 3D производство |
Опция: Шасито е горещо поцинковано- |
Опция: Добавете предни плъзгащи се врати |
Вариант: Worktable да бъде облицована с пластмасова плоча и гума |
Характеристики на продукта

01
5-Тежкотоварна CNC машина с ос
Машината е 5-осна CNC мостова трионна машина с тежък режим на работа
Има свързана структура, заема по-малко място и е лесен за инсталиране и преместване.

02
С камера за локализиране на позицията
Тази машина е снабдена с високо{0}}прецизна камера, за да локализира позицията на плочата и да я показва по време на процедурата на рязане.
Това е напълно автоматична машина, след като направите снимка и приложите скицата на дизайна към системата, машината ще започне да работи автоматично.

03
Обръщане на работната маса 85 градуса
Тази работна маса може да се обърне на 85 градуса за лесно зареждане на плочи.

04
Наклон на главата 0 градуса -90 градуса, Завъртане на главата 0 градуса -360 градуса
Оста A може автоматично да се върти 0-90 градуса, докато оста C може да се върти до 360 градуса.

05
Четири{0}}странично скосяване
Тази машина има отлична четири{0}}функция за скосяване, с отличнообхват на скосяване 3500x2000mm.
С този модел могат да се обработват дори големи плочи.

06
Със 17" цветен сензорен-екран
Тази машина има индустриален компютър и 17" цветен сензорен-екран.

07
С CNC система и вградена-библиотека
Системата има вградена-библиотека с конвенционални{1}}оформени чертежи. Той поддържа импортиране във формат DXF от дизайнерски или плотни измервателни уреди.
Операторите могат да обработват различни форми на скосяване и 3D оформяне, като оформяне на дъгова линия и скосяване и оформяне и скосяване на вълнообразна линия, с функцията за оформление на снимка.

08
С автоматичен измервателен уред за настройка на инструмента
Оборудван е автоматичен уред за настройка на инструмента, който автоматично проверява острието.
Осигурява високо{0}}прецизно производство.

09
С вендузи
Ако пътят-за рязане на острието е в конфликт, вендузата ще помогне за автоматичното преместване на плочите.
Позволява пълно автоматично производство.

10
С 22-KW двигател с постоянен магнит
Тази машина има 22kw двигател с постоянен магнит
Той може автоматично да регулира изходната мощност, силата и е енергоспестяващ-и екологичен.
Приложение Видеоклипове
Снимки на приложението


Пратка


Фабрично шоу


Отличия
ZL Machine е основана през 1993 г. и е специализирана в производството на каменни машини.
След повече от 30 години развитие ние се превърнахме в едно от най-конкурентните предприятия в Китай. Имаме много патенти и сме спечелили отличията на "Китай Топ 10 предприятия(Каменни машини)", "Китай AAA клас Enterprise за кредити и услуги(Каменни машини)", "Китайски конкурентни предприятия(Stone Machinery)" и т.н. И ние получихме сертификат за качество на ISO9001, ISO2000, Китай за здраве и безопасност при работа, CE и др.


Споделяне на информация за индустрията
ключови моменти за изграждане на външни стени от гранит
Подготвителните строителни работи преди монтирането на гранитни плочи включват основно изготвяне на големи строителни чертежи, избор на материал и предварителен монтаж, обработка на основата, еластични линии и др.
1. Публикувайте строителни чертежи
Съгласно конструктивните чертежи и измерения размер и форма на облицовката на стената и колоната и ширината на фугата между облицовъчните панели, посочени в проекта, начертайте голяма блокова диаграма и подробна диаграма на възел и определете размера, количеството, последователния номер на монтажа и обработката на панелите. изисквания и др., като основа за обработка на поръчки и монтаж.
2. Избор на материал и предварително-сглобяване
Работата по избора на материал включва главно проверка и повторна проверка на геометричните размери на необходимите плочи спрямо конструктивните чертежи и класифицирането им според размера на грешките, проверка за дефекти по полираните повърхности на плочите и класифицирането им според текстурата и цвета.
Дефектните платки трябва да бъдат преоразмерени или инсталирани на незабележими места. Материалите трябва да се избират част по част. Тези със счупени, обезцветени, локални дефекти или липсващи ръбове и ъгли ще бъдат натрупани отделно. Напуканите плоскости могат да бъдат залепени с лепило от епоксидна смола.
След приключване на избора на материал и ремонтните работи може да се извърши предварителен-сглобяване. За да се постигне целта за плътно съвпадение и подобни съединения, плоскостите трябва да бъдат предварително-сглобени съгласно проектните чертежи и предварително-сглобените плоскости трябва да бъдат номерирани. Цифрите трябва да са отгоре надолу според строителните процедури. Съгласно оформлението по-долу, за плочите в слънчевите ъгли, ъглите трябва да бъдат шлифовани и ъглови според проектните чертежи.
3. Обработка на субстрата
Преди монтажа на гранитни плочи внимателното третиране на стени, колони и други основи е ключът към предотвратяване на вдлъбнатини и падане на декоративните панели след монтажа. Основното тяло трябва да има достатъчна стабилност и твърдост, а повърхността на основното тяло трябва да е равна и гладка. При тухлени стени стърчащите хоросанови фуги трябва да се почистят, за да се превърнат във вдлъбнати фуги, а дупките в стената трябва да се поправят.
За бетонни стени и колони, те трябва да бъдат грапави или боядисани с агент за свързване на бетона, за да се подобри здравината на свързване на хоросана. Останалите петна от хоросан, прах и масло по повърхността на основата трябва да се изчеткат с телена четка и да се изплакнат с вода. Проверете дали спецификациите, количеството и оформлението на вградените метални части съответстват на строителните чертежи. Ако бъдат открити грешки, те трябва да бъдат отстранени незабавно.
4. Еластична линия
Възпроизвеждане на контролните линии и блоковите линии, изскачане на 500 мм хоризонтална контролна линия на вътрешната стена и изскачане на централната линия на фасадата на колоните; пуснете контролните линии ±0,000 и хоризонталната кота на всеки етаж на открито и пуснете блоковите линии според диаграмата. Преди широкомащабно-строителство трябва да се направи проба според проекта. След преминаване на проверката действителната проба трябва да бъде разкрита на оператора.
ˆ
Технология за мокро строителство
1. Завързване на стоманената мрежа: завържете здраво вертикалните пръти (Φ8) или хоризонталните пръти (Φ6-Φ8) към Φ6-Φ8 U-образни вградени части, вградени в основата. Разстоянието между вертикалните стоманени пръти може да се настрои според ширината на декоративния панел. Разстоянието между хоризонталните стоманени пръти е 20~30 mm по-ниско от вертикалния размер на декоративния панел. Ако основното тяло няма предварително вградени стоманени пръти, за фиксирането му могат да се използват разширителни болтове M16.
2. Пробиване: Обикновено се обработва от производителя при поръчка на секцията.
3. Монтиране на декоративни панели: Основата трябва да се навлажни с вода преди монтиране на декоративните панели. Когато монтирате декоративни панели, първо трябва да определите позицията на монтаж на първата тухла в долната част. Методът е да използвате капка тел, за да окачите жицата отгоре надолу. В зависимост от ширината на фугиращата фуга и размера на стоманената мрежа, определете разстоянието между повърхността на дъската и основния слой и я хвърлете на земята. Начертайте размера на контура на първия слой дъска по ъгъла на стената или ръба на колоната. линия, след което избутайте долния ръб на първия слой дъска върху стената. Ако има перваз, първо трябва да се играе линията на издигане на перваза. Седалка според предварително-подредените номерирани фурнирни панели.
Последователността на инсталиране обикновено е отдолу нагоре, като всеки слой започва от средата или единия край. Цилиндърът може да се монтира по посока на часовниковата стрелка, обикновено започвайки отпред. След като първият слой дъски е монтиран, използвайте линийка, за да намерите вертикалността, използвайте хоризонтално измерение, за да намерите нивелирането, и използвайте квадратна линийка, за да намерите ъглите ин и ян. Ако се открият проблеми, дървените клинове могат да бъдат регулирани и подплатени с оловни листове, за да направят празнините между контрадървата еднакви и горния отвор прав.
За да се предотврати блуждаенето и разместването на дъските по време на фугиране, засягайки вертикалността и хоризонталността, трябва да се вземат временни мерки за фиксиране, като най-малко две облицовъчни секции на колоната, изработени от квадратно дърво или малка ъглова стомана на всеки облицовъчен панел на колоната. Затегнете здраво малко по-големия стълбов обръч и след това го затегнете с дървени клинове.
4. Фугиране: След като проверите дали всички качества на плоскостта отговарят на изискванията, използвайте циментов разтвор 1:2,5, за да фугирате колоната на слоеве, с консистенция на хоросана от 8~15 cm. Дебелината на всеки слой обикновено е 150~200 mm и трябва да бъде по-малка от 1/3 от височината на декоративния панел. Използвайте малко стоманено свредло, за да поставите внимателно и да удряте. Не вкарвайте и не удряйте енергично, за да избегнете разширяване на дъската. След като се установи разширяването на декоративния панел, вертикалността трябва да се коригира навреме. След първоначалното втвърдяване на първия слой фугиране, фугирайте втория слой, докато фугирането спре на 50 до 100 мм от горната част на декоративния панел, а остатъкът се използва като фугираща фуга между горния и долния слой.
5. Почистване: Преди хоросанът в първия слой на декоративния панел да се втвърди, почистете останалата каша в горната част. След като хоросанът се втвърди, отстранете дървените клинове, почистете отломките в пролуките и след това монтирайте втория слой панели.
6. Уплътняване: След като са монтирани всички декоративни панели, почистете повърхността, след това използвайте избрания уплътняващ материал за уплътняване и избършете ръбовете. Когато уплътнявате, уверете се, че уплътнението е плътно и с постоянен цвят.
7. Нанасяне на восък: Почистете добре повърхността, за да стане чиста, и след това нанесете восък, за да защитите готовия продукт.
8. Приемане: Приемането се извършва съгласно съответните стандарти.
Изисквания за качество
1. Плочите трябва да бъдат стриктно приети и проверени, а спецификациите и размерите трябва да отговарят на изискванията за проектиране. Използването на напукани и непълни дъски е забранено. Минималната дебелина на плочата не трябва да бъде по-малка от 20 mm.
2. Анкерите трябва да докосват стената и да са здраво закрепени с болтове. Обикновените железни части и тяхното заваряване трябва-да бъдат устойчиви на ръжда.
3. Правостта на решетъчните фуги отговаря на проектните изисквания, фугите на дъските са равни и уплътнителят трябва да бъде запълнен и здраво запълнен без изтичане.
4. Обърнете внимание на защитата на готовия продукт. След монтирането на колоните и капаците на вратите и прозорците външните ъгли трябва да бъдат своевременно защитени с дървени дъски. Когато сваляте рафта, внимавайте да не ударите стената.
Предотвратяване на често срещани проблеми с качеството
Връщането на алкали и замръзване върху гранитната плоча е често срещан проблем с качеството на гранитните плочи за външни стени, особено когато външната стена няма -съоръжения за защита от дъжд, като надвеси и коридори. Рядко се наблюдава феноменът на връщане към алкали и изплюване на скреж на закрито. Очевидно е, че връщащата се алкална скреж върху облицовката на гранитогресната плоча се дължи на алкален разтвор, разтворен във вода, преливащ от пролуките между плочите в атмосферата, когато има изтичане, и се просмуква от фините пори на плочата. Когато разтворът влезе в контакт с въглеродния диоксид в атмосферата, той реагира, за да образува-водонеразтворима въглеродна киселина, сол и сулфат. Разтворът е твърд и има силна адхезия, което го прави труден за почистване.
За да разрешим горните проблеми, трябва да започнем от следните точки:
1. Преди залепване задната страна на дъската трябва да бъде обработена с непромокаемост. Първо почистете плаващите отломки и прах от задната страна на платката и я избършете с влажна кърпа. След това нанесете два пъти лепило 107 върху калта. След разресване се изсушава и се държи на сянка не по-малко от 7 дни. Дни, кашата за четкане трябва да е равномерна и да не се допуска изтичане. Консистенцията на кашата за четкане не трябва да хапе метлата на четката, но не трябва да е твърде рядка.
2. Горната част на стената трябва да се притисне с дъска, а при пресичането с фасадната дъска да се направи ъгъл или ръб от 45 градуса. Фугата между ъгловите дъски трябва да бъде 1,5~2 mm, а средата на фугата трябва да бъде 5 mm. Хоросанът в дълбочината трябва да се почисти и накрая да се напълни с уплътнител преди запечатването.
3. Когато работите с фуги на дъски, хоросанът в рамките на 5 mm от повърхността на фугата трябва да се почиства по всяко време и същият цвят уплътнител трябва да се напълни плътно преди окончателното запечатване. Това няма да повлияе на цялостния външен вид. Чрез горепосочените мерки бяха извършени много проучвания и внедрявания в проектите за облицовка на външни стени от гранитни плочи и общият проблем с връщането на алкали и изплюването на скреж беше основно елиминиран.
Популярни тагове: cnc машина за рязане на гранит, Китай cnc машина за рязане на гранит производители, доставчици, фабрика, TUV-сертифицирани
Следваща
НеМоже да харесаш също


Изпрати запитване